皆さん、こんにちは!私はGOOD-KNIFEのサイトマネージャーで、エンジニアと協力して、ヘビーデューティーブレード、シュレッダーナイフ、カスタム金型に関する実用的なガイドを共有しています。
What Are You Looking For?
Request a Quote
皆さん、こんにちは!私はGOOD-KNIFEのサイトマネージャーで、エンジニアと協力して、ヘビーデューティーブレード、シュレッダーナイフ、カスタム金型に関する実用的なガイドを共有しています。
メンテナンスエンジニアに、前回のブリケット成形用金型セットをダメにした原因を尋ねると、たいていは材料に話が行き着きます。実際には、摩耗、圧縮疲労、芯ずれという3つのメカニズムが同時に作用しており、それらが現れる順序が、どの部品から先に故障するかを決めます。
ブリケットプレス用金型セットは、3つのメカニズムが同時に作用して故障します。加圧される材料による摩耗、パンチ面とダイ穴にかかる圧縮および疲労荷重、そして摩耗したガイドスリーブとブッシュに起因する芯ずれです。最も早く現れる信頼できる兆候は、ブリケット密度の低下、排出時に引っかかりやきしみが出始めること、そして同じストロークに対してプレス圧力が上昇することです。
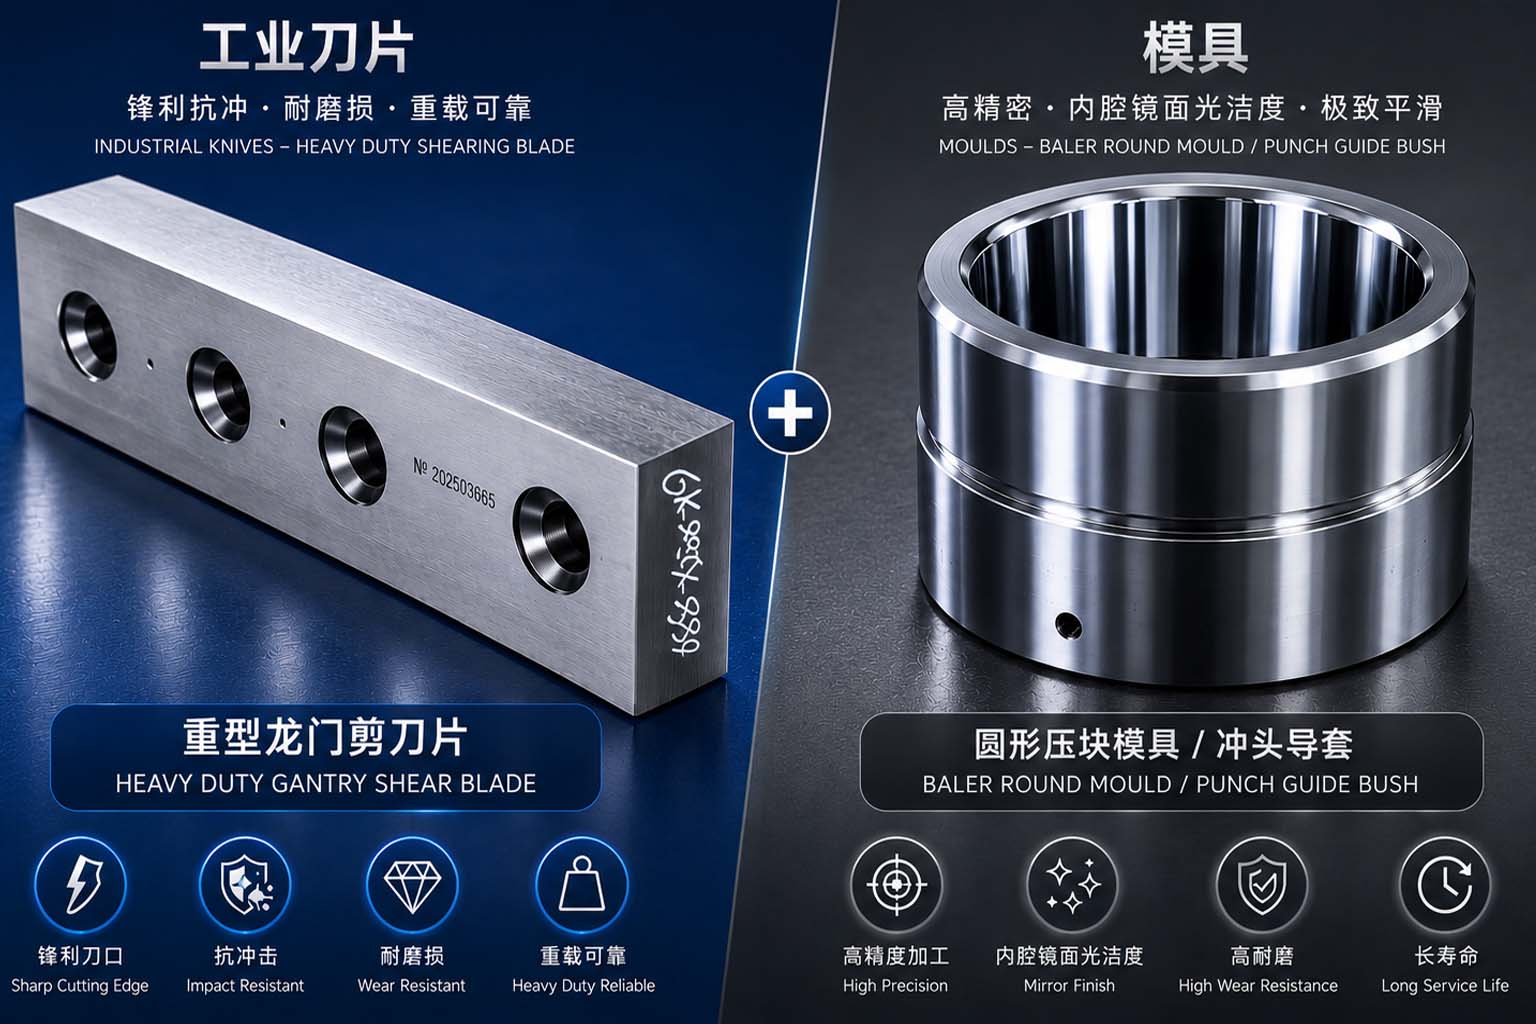
ブリケットプレス用金型セットは消耗品システムです。パンチ、ダイまたは金型、ガイドスリーブまたはブッシュ、そしてそれらを一体に保つ芯合わせで構成されます。
金型寿命を縮める3つのメカニズムは、摩耗、圧縮疲労、芯ずれです。
目に見える損傷より先に、ブリケット密度の低下と排出時の引っかかりが通常現れます。
ガイドスリーブのガタは、パンチと穴の不均一な摩耗の最も一般的な隠れた原因です。
ダイ穴の硬さと表面仕上げが、摩擦、排出挙動、ブリケット表面品質を左右します。
交換時期は暦週ではなく、プレスしたトン数で管理すべきです。
ブリケットプレス用金型とは、緩い材料を圧縮して高密度で輸送可能なブリケットにするツールセットです。3つの構成部品が作業を担い、それぞれ異なる故障モードを持ちます。
ダイ(金型とも呼ばれる) は、ブリケットに最終形状と密度を与えるキャビティです。
パンチ は、プレスからの圧縮力をキャビティへ伝える可動ツールです。
ガイドスリーブまたはガイドブッシュ は、ストロークごとにパンチをダイ穴と同心に保ちます。
同じ原理は、金属切粉ブリケットライン、鋳鉄スワーフ、破砕金属、バイオマスブリケットマシンにも当てはまります。用途によって変わるのは、キャビティ形状、穴の表面仕上げ、そして工具鋼が熱処理される硬さの範囲です。
摩耗。 金属切粉、ミルスケール、鋳物砂、鋳鉄スワーフには、工具鋼自体より硬い粒子が含まれています。これらの粒子がパンチと穴の間に挟まると、表面を傷つけ、両方から材料を削り取ります。穴径が大きくなり、クリアランスが開き、パンチは十分な圧縮を生み出せなくなります。
圧縮および疲労荷重。 ブリケット用パンチは、ストロークごとに圧縮荷重を受けます。多くの場合、1シフトあたり数千回に及びます。この繰り返し荷重は、パンチ面の座屈、エッジ割れ、そして最終的には破断として現れます。疲労は累積的です。軽い材料では数か月持つパンチでも、供給材料が高密度またはより摩耗性になると、数週間で故障することがあります。
芯ずれ。 ガイドスリーブとブッシュのガタにより、パンチが軸から外れて移動するため、荷重が穴の片側とパンチの片エッジに集中します。芯ずれはほとんど自らを知らせません。ただ、両部品の摩耗をより速く、不均一にするだけです。
3つのメカニズムは互いを強め合います。芯ずれは局所圧力を高め、それが摩耗を加速します。摩耗はクリアランスを変え、それが衝撃を増大させます。そしてこのサイクルは、セットが廃棄されるまで続きます。あなたの供給材料でバランスがどこにあるかを理解することは、**工具鋼の硬さと靭性のバランス**で説明されているのと同じ判断です。
| 症状 | 考えられる原因 | 最初の確認 |
|---|---|---|
| ブリケット密度が低下し、ブリケットが壊れやすい | ボア摩耗によるクリアランス拡大、パンチが完全圧縮位置に達していない | ボア摩耗とパンチ長を原図と照合して測定 |
| ブリケットが排出時に張り付く、またはきしむ | ボア表面の傷または不均一な研磨、摩擦の増加 | ボア仕上げを検査し、潤滑方法を見直す |
| 同じストロークでプレス圧力が上昇する | ボア摩耗による摩擦、パンチの芯ずれ | 圧力測定値を試運転時のベースラインと比較 |
| パンチまたはボアの片側に偏った摩耗 | ガイドスリーブまたはブッシュのガタ、偏心荷重 | スリーブクリアランスとパンチ・ボアの同心度を確認 |
| パンチ面の変形またはエッジ割れ | 圧縮疲労、荷重に適合しない硬さ範囲 | 材料グレードと熱処理記録を確認 |
| ブリケットにバリまたは裂けたエッジ | キャビティエッジ半径の摩耗 | ボアだけでなくキャビティエッジも検査 |
| ダイ本体の割れ | 過負荷、不十分な焼戻し、または熱応力 | 硬さ、焼戻しサイクル、プレス設定を確認 |
ガイドスリーブは、それが何を制御しているかを計算するまでは小さな部品に見えます。ガイドスリーブはパンチをダイボアの中心線上に保持します。わずかなガタもパンチ面では横方向の動きになり、横方向の動きは両方の部品の不均一な摩耗になります。
ダイではなくガイドスリーブに原因があることを示す症状は次のとおりです:
パンチ面全体に均等に広がるのではなく、パンチの片側に集中した摩耗
同じバッチ内で密度がばらつくブリケット
プレス振動の増加、またはストローク音の変化
スリーブボア自体の傷やかじり
自己潤滑性ガイドスリーブはかじりを減らし、クリアランスをより長く安定に保ちます。そのため、ガイドスリーブはパンチと同じサービス間隔で検査・交換する必要があります。**ブリケットプレス用パンチガイドスリーブ**は、ボア径、長さ、およびプレスが要求する締め代またはクリアランスによって指定されます。
金型とパンチの性能は、互いに整合していなければならない3つの変数によって決まります:
工具鋼グレード。 摩耗性の高い原料は、耐摩耗性の高い炭化物形成工具鋼への選択を促します。より重く高密度の原料は、より靭性の高いグレードへの選択を促します。割れたキャビティは、摩耗したキャビティよりも高コストだからです。
硬さ。 軟らかすぎるとボアがすぐに傷つき、硬すぎると圧縮荷重下でパンチエッジが欠けます。適切な範囲は、単一の目標数値ではなく、プレスされる材料とキャビティの形状によって定義されます。
キャビティ仕上げと熱処理。 精密研削されたキャビティは摩擦を低減し、排出力を下げ、ブリケット表面品質を向上させます。制御された焼戻しを伴う真空熱処理は、工具全体にわたってキャビティを公差内に保つ均一な硬さと寸法安定性を生み出します。これらのプロセス選択がサービス寿命にどう影響するかは、**熱処理が刃物と金型の寿命を延ばす方法**で扱っています。
複数の材料をプレスするラインでは、実用的な答えは多くの場合、1つの万能グレードではなくマッチングセットです — **ブリケットプレスのダイとパンチ**を同じ荷重と摩耗プロファイルに合わせて選択することで、パンチ、ダイ、スリーブが同程度の速度で摩耗します。
再調整は、工具にまだ余裕がある場合に価値があります。余裕がなければ、交換は故障よりも安くつきます。
再調整する場合:
ボア摩耗が依然として許容範囲内にあり、キャビティエッジが無傷である
ダイ本体に割れ、ヒートチェッキング、変形がない
パンチ面の損耗が、最小作業長を下回ることなく除去可能である
摩耗がボア周囲で合理的に均一である
交換時期:
パンチまたはダイに割れが発生した場合
深いスコアリング、かじり、ピッティングにより、ボア形状が研削代を超えて変化した場合
繰り返しの再研削で材料が過度に除去され、作業長が仕様を満たさなくなった場合
ボアの残りの部分はまだ公差内であるのに、片側だけが摩耗しきった場合
判断はカレンダー時間ではなく、プレスしたトン数で追跡してください。この一つの習慣が、工具が正常に摩耗しているのか、それとも上流の何か — 供給品質、アライメント、熱処理 — が変化したのかを教えてくれます。バイオマス処理では、**バイオマスブリケットマシン用金型**は通常、金属チップ用工具とは異なるキャビティプロファイルと仕上げが指定されます。これは、圧縮下での供給材料の挙動が異なるためです。
普遍的な数値はありません。寿命は供給材料の研磨性、プレスのストローク数、キャビティ仕上げ、そしてパンチがどの程度同心性を保つかに依存します。正しいアプローチは、セットごとにプレスしたトン数を記録し、セット間で比較することです。新しいセットが前のセットより明らかに早く寿命を迎える場合、その変化は通常上流にあります:供給材料の汚染、ガイドスリーブの遊び、または熱処理バッチです。
ミスアライメントが最も一般的な原因です。ガイドスリーブやブッシュに遊びがあると、パンチが軸から外れて移動し、荷重が面全体に分散されず一つのエッジに集中します。圧縮荷重に対して硬さの範囲が狭すぎる場合も同じ結果を生み、元の形状を復元せずに研削されたパンチ面も同様です。
はい、ボアが最小許容径を上回っており、割れやヒートチェッキングがなければ可能です。再調整はボア形状と表面仕上げを復元し、通常はキャビティエッジも含まれます。本体に割れがあるダイは再調整の対象外です。壁を貫通する割れは研削では除去できないためです。
ガイドスリーブは同心性を制御し、同心性が密度を制御します。軸から外れて動くパンチはブリケットの片側を他方より強く圧縮するため、バッチ内で密度が変動し、エッジにバリや裂けが現れます。実際の原因がスリーブのクリアランスであるのに、オペレーターはしばしば最初にダイを交換します。
現在のパンチとダイの図面または実測寸法、プレスする材料とその一般的な粒子サイズ、目標とするブリケットサイズと密度、プレス機のモデルとストローク、使用中の工具鋼と硬さ(判明している場合)、そして故障パターンの説明 — どこが摩耗するか、どのくらいの速さか。摩耗の写真は図面だけよりも役立つことがよくあります。
ブリケット用工具は、一つの部品が悪く作られたから故障するのではありません。パンチ、ダイ、ガイドスリーブ、プレスのアライメントがシステムとして機能しなくなるから故障するのです — 通常はその可視性の順序で、そして原因の順序で起こることはほとんどありません。
実務的な手順は一貫しています。自社ラインで3つのメカニズムのうちどれが支配的かを見極め、ダイを疑う前にガイドスリーブを確認し、プレスが実際に発生させる荷重に対して材料と熱処理を指定することです。金型、パンチ、ガイドスリーブを選定する際は、**ブリケット成形金型**を一式として選定するのが最適であり、それによりクリアランス、硬度、形状がサービス期間全体を通じて整合した状態を保てます。ラインでブリケット密度が低下し、その原因がボア、パンチ、スリーブのいずれにあるか特定できない場合は、プレスの詳細、図面または実測寸法、供給原料の説明をお送りください。**当社のエンジニアリングチームにお問い合わせ**いただければ、実際の運転条件に対してツールセットを検討いたします。
メッセージをお残しください
ホーム
products
contact